En tegning som bare sier "stål herdet og herdet, 45–50 HRC" lar tre avgjørelser stå åpne: hvilken stålkvalitet, hvilken herdingstemperatur leverandøren faktisk holdt, og hvor mye av den funksjonelle kanten som kan avkulles. Disse tre svarene avgjør om en ekstern låsering holder et lager på plass gjennom et tiår med vibrasjoner, eller slapper av stille i det første serviceintervallet.
Det korte svaret: "herdet og temperert" beskriver en sekvens, ikke en egenskap. Herding austeniserer stålet ved omtrent 800–900 °C og bråkjøler det til maksimal hardhet; herding umiddelbart etterpå hender seighet tilbake til en kontrollert kostnad i hardhet. For låseringer og tallerkenfjærer av fjærstål ligger de fleste spesifikasjonene mellom 42 og 52 HRC etter herding et sted i 300–450 °C-vinduet: hardt nok til å motstå brinelling under aksial trykk, formbart nok til å overleve installasjon med låsetang.
Alt nedenfor er skrevet fra innkjøps- og prosesssiden. Hver seksjon svarer på et spørsmål en kjøper, designer eller kvalitetsingeniør til slutt må forsvare i et leverandørmøte eller en feilrapport.
Herding og herding: Hva hvert trinn faktisk kontrollerer
Varmebehandling er ikke én operasjon. Fire trinn stables opp, og hver har sin egen karakteristiske feilmodus. Forvirrende dem er grunnen til at to leverandører både kan sertifisere 48 HRC og fortsatt levere deler som oppfører seg helt annerledes i feltet.
Austenitiserende, 800–900 °C
Bløtleggingstemperatur og tid bestemmer hvor mye karbon som kommer inn i løsningen. Underblødning etterlater myke ferrittlommer som aldri stivner; overblødning gjør kornet grovt og koster seighet uten å gi styrke. Fjærstål som 65Mn og 50CrV4 kjører vanligvis i den øvre enden av dette området.
Slokking
Olje passer til legerte kvaliteter; vann eller polymer passer til vanlige karbonkvaliteter som C67S. Slokkingen må være rask nok til å savne perlittnesen og skånsom nok til ikke å knekke tynne ringpartier. Forvrengning avgjøres her, ikke i temperering.
Temperering, typisk 300–500 °C
Dette er stadiet som definerer den leverte eiendommen. I midten av området flytter omtrent 20 °C tempereringstemperatur hardheten med 1–2 HRC. Holdetiden teller også: en del som trekkes i det øyeblikket den når temperaturen, er ikke det samme som en som har ligget i bløt i en time.
Bake etter plating
Enhver elektroplettert del over ca. 32 HRC har en risiko for hydrogensprøhet. En steking ved 190–230 °C, startet innen noen få timer etter plettering, er standardbegrensningen - og den hører hjemme i innkjøpsordren, ikke i en antagelse.
Tempereringstemperatur setter hardhet, seighet og stabilitet
Tabellen nedenfor er den mest nyttige referansen når en tegning kun gir et hardhetsbånd. Den viser hva en endring av tempereringstemperaturen gjør med et 0,6–0,8 % karbonfjærstål, oljebråkjølt fra ca. 850 °C.
Den praktiske lesingen betyr mer enn tallene. En 46–52 HRC låsering og en 40–46 HRC skivefjær er ikke det samme produktet med forskjellig papirarbeid. Sikringen trenger overflatehardhet for å motstå skrapevirkningen fra sporveggen; tallerkenfjæren trenger en høyere tempereringstemperatur slik at den kan avlede millioner av sykluser uten å ta et permanent sett.
 DIN 2093 konisk skivefjær for aksialbelastninger Konisk skivefjær for aksial belastning og flenstrykkretensjon, med DIN 2093 størrelsestabell, fjærstål og overflatebehandlingsmuligheter. Se produkt →
Standarder setter vinduet, ikke prosessen. DIN 471 og DIN 472 for låseringer, og DIN 2093 for tallerkenfjærer, definerer hver hardhetsområde og tillatt avkarbonisering. En leverandør som kun siterer "45–50 HRC" siterer et resultat uten en prosessgaranti bak seg.
Indikatorene som bestemmer feltlivet
Hardhet er tallet som står på sertifikatet. Tretthetslivet avgjøres av fire ting som sjelden vises på det i det hele tatt.
- Avkarbonisering. En myk, karbonfattig hud på den funksjonelle kanten er den klassiske årsaken til tidlig sirringsvikt. God praksis dekker den til 0,02 mm på den bærende kanten og kontrollerer den på et polert tverrsnitt, ikke med øyet.
- Beholdt austenitt. Over omtrent 5 % forvandles austenitt til utemperert martensitt i bruk: ringen vokser og passformen endres. En ny temperament eller kryogen behandling bringer det ned.
- Kornstørrelse og inklusjonsinnhold. Finkornet (ASTM 7 eller finere) er det som lar en 48 HRC-ring overleve sjokkbelastning. Grovt korn fra et for varmt austenittbad vises aldri på hardhetssertifikatet.
- Kantkvalitet. Stemplede ringer bærer en skjærsone og en bruddsone. En grad eller mikrosprekker på strekkkanten blir stedet for utmattingsinitiering lenge før sporet slites ut.
Fordi disse variablene er satt inne i ovnen i stedet for ved endelig inspeksjon, betyr prosessruten mer enn sertifikatet alene. Vår egen produksjonsflyt holder blanking, varmebehandling, fosfatering og automatisert optisk sortering inne i ett kvalitetssystem, som er det som gjør repeterbarheten av hardhet fra parti til parti reviderbar i stedet for anekdotisk.
Hvor herdede og herdede festemidler gjør jobben sin
Herdede og herdede deler konsentreres der vibrasjoner og termisk sykling møter en skjøt som må holde seg tett uten å bli sveiset.
Drivlinje og bremsing for biler — omtrent 42 %
Vindgirkasser og pitchsystemer — omtrent 22 %
Anleggs- og landbruksmaskiner — omtrent 18 %
Industrielle girkasser og pumper — omtrent 12 %
Andre generelle maskiner — omtrent 6 %
Delingen ovenfor gjenspeiler tilbudsmiksen vi ser snarere enn en markedsundersøkelse, men den forklarer et mønster. Festeringer står øverst på listen fordi de vanligvis er den billigste delen i en kostbar montering og den hvis svikt forårsaker mest sideskade. Spesielt vindapplikasjoner krever noe som er vanskelig å spesifisere med hardhet alene: 42–50 HRC, lav avkarbonisering og en fosfat- eller sinkflak-finish som ikke vil sprø ringen.
Det mest etterspurte elementet forblir den vanlige akselringen, fordi det er standard aksial lokator i girkasse-, pumpe- og motordesign.
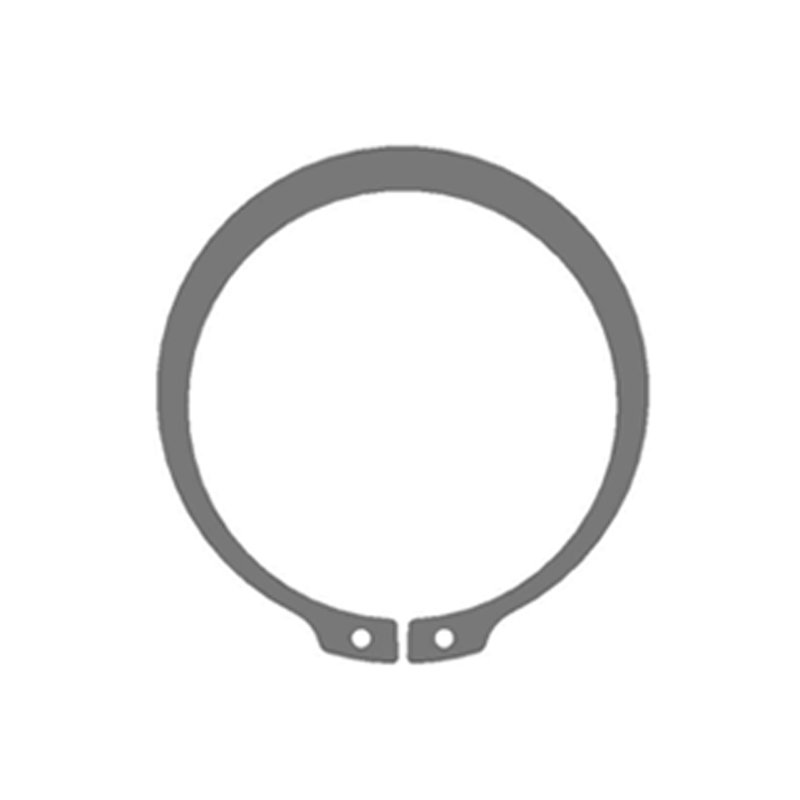
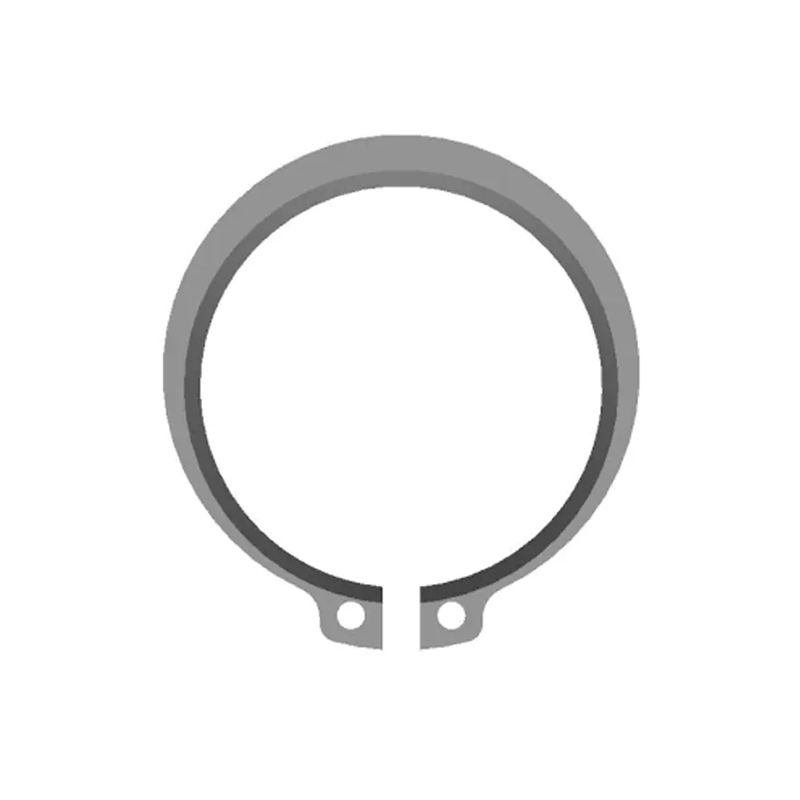
 DIN 471 utvendige låseringer for aksial retention av akselen Akselringer for aksial plassering og forskyvningskontroll, med DIN 471-størrelser til 1000 mm, karbon eller rustfritt stål, og beleggalternativer. Se produkt →
Spesifisering og kjøp: En fem-trinns sjekk
De fleste hardhetstvister spores tilbake til en kjøpsordre som ga et nummer og ingenting annet. Fem spesifikasjonslinjer fjerner nesten all denne risikoen.
1. Navngi standarden. DIN 471, DIN 472, DIN 2093 og deres ekvivalenter fastsetter allerede hardhetsområder, sporgeometri og testmetoder. Å kjøpe til et standardtall fjerner det meste av argumentet før det starter.
2. Gi et vindu og en metode. En rekkevidde som 44–50 HRC, pluss en oppgitt konverteringsrute (HV1 konvertert til HRC for tynne seksjoner), forhindrer den klassiske tvisten der en 1,2 mm ring lyder annerledes på en benktester.
3. Dekk tempereringstemperaturen. Å skrive "temperert ikke under 350 °C" stopper en leverandør fra å treffe hardhet med en kort, lav temperatur temperament som etterlater delen sprø i bruk.
4. Still inn avkarboniserings- og kantgrenser. En klausul i spesifikasjonen og en kontroll ved innkommende inspeksjon fjerner en hel feilmodus fra risikoregisteret.
5. Krev sporbarhet for parti. Ovn-, batch-, varmebehandlingsdiagram, hardhetsundersøkelse og platebake-rekord - dokumentene som gjør en påstand forsvarlig et år senere.
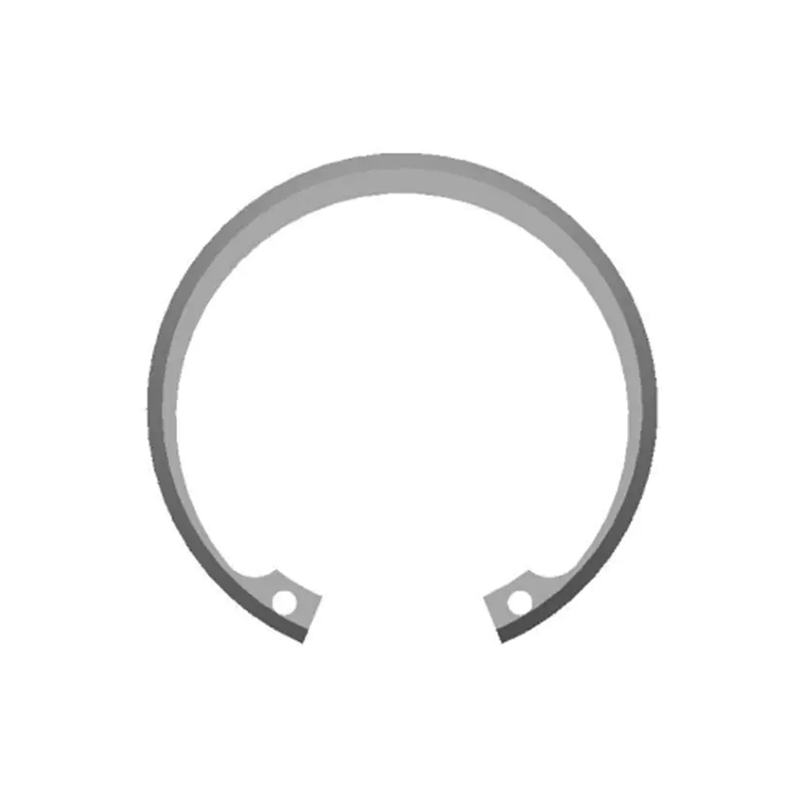
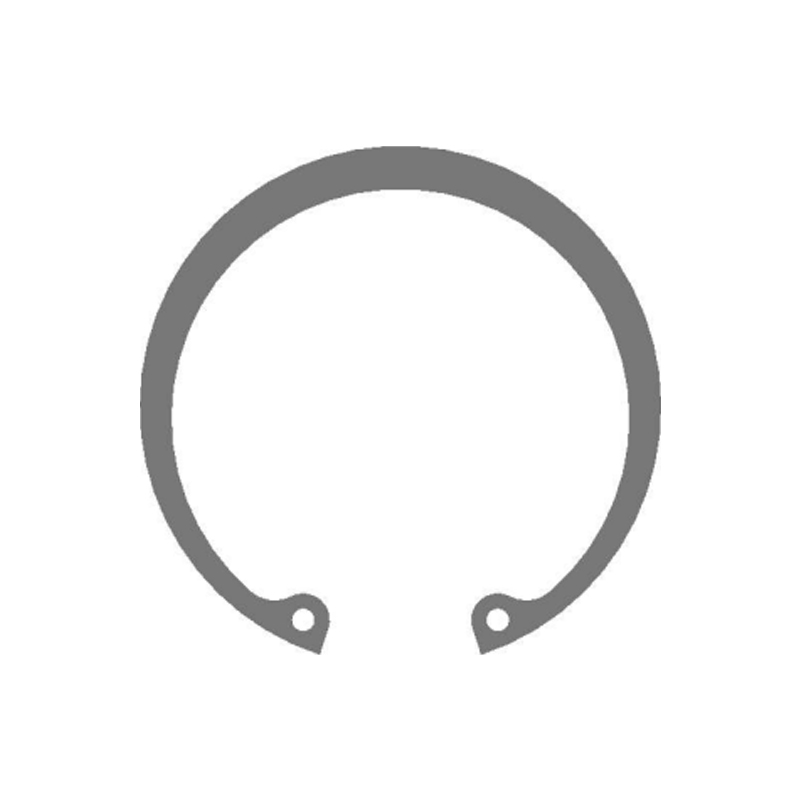 DIN 472 metriske indre låseringer for boring Innvendige låseringer for aksial retensjon i maskinerte boringer, med DIN 472 metriske størrelser, karbon eller rustfritt stål, og overflatebehandlingsvalg. Se produkt →
Der tegningen er en spesiell - en forskjøvet knast, en ikke-standard sporbredde, en brakett som også beholder et lager - beveger spesifikasjonsarbeidet seg ganske enkelt tidligere. Vår tilpasset stempling og ringutvikling ruten begynner med spordimensjoner og lasttilfelle i stedet for med et katalognummer, som vanligvis er den raskeste måten å avgjøre et hardhetsspørsmål som en standard ikke svarer på.
Vedlikehold, gjenbruk og overholdelse
Egenskapene som gjør herdede og herdede deler pålitelige gjør også tilstanden vanskelig å bedømme etter øyet. Noen få regler holder forsamlinger ærlige etter den første ombyggingen.
- Ikke bruk en låsering eller skivefjær etter fjerning. Herdingen som gir duktilitet betyr også at en ring som har blitt spredt én gang har blitt gitt én gang.
- Se etter slitekorrosjon på sporveggen ved hver service. Et polert vitnemerke betyr bevegelse, som betyr at sporbredden eller ringens tykkelse er utenfor toleranse.
- Oppbevar bakeprotokollen for etterplettering for alle sinkbelagte deler over 32 HRC. Hvis posten mangler, behandle partiet som mistenkt i stedet for som akseptabelt.
- Knytt beleggbevis til anerkjente metoder: saltspray til ISO 9227, screening av hydrogensprøhet til ISO 15330 eller ASTM F1940 der beleggspesifikasjonen krever det.
- Legg materialsertifikater til EN 10204 3.1, PPAP-dokumentasjon og en endringsvarselklausul i leveringsavtalen, ikke i en mappe ingen åpner.
I regulerte forsyningskjeder – biler under IATF 16949, eller vind under en kundespesifikk kvalitetsavtale – behandles varmebehandling normalt som en spesiell prosess som krever kvalifiserte operatører, kalibrerte ovner og kontinuerlig kartregistrering. Kjøpere som ber om ovndiagrammet én gang, ved første bestilling, har en tendens til å være de som aldri trenger å kjøre en feilundersøkelse senere.
Herdet og herdet stål er et pålitelig svar på et spesifikt spørsmål: hvordan holder du en komponent på plass under belastning uten å gjøre den sprø? Svar på at med en materialkvalitet, et herdingsområde, en avkullingsgrense og en dokumentert baking, og delen oppfører seg som designet. Svar den med et hardhetsnummer alene, og neste revisjon av tegningen vil bli skrevet av en feilrapport.