En tegning for en DIN 471 låsering kommer med "2B finish" skrevet i tittelblokken. Sitatet kommer raskt tilbake, delene sendes i tide, og deretter måler inspeksjonen 0,6 µm Ra på en klippet kant og spør hvorfor overflaten ikke lenger samsvarer med prøven som ble godkjent for atten måneder siden. Ingenting sviktet. Spesifikasjonen var ganske enkelt åpen for mer enn én lesing.
Her er konklusjonen først: 2B er en fresefinish på den rustfrie spolen eller arket du startet fra, ikke en behandling påført den ferdige delen. Den beskriver flate, rullede ansikter - matte, ikke-retningsbestemte, lett reflekterende - og den stopper ved første skjæring, tumbling eller varmebehandlingssyklus. Et trykk som sier "2B-finish" bør i stedet si "materiale levert i 2B-finish", og definere deretter separat hvordan den ferdige festeanordningen skal se ut.
Den korte versjonen
- 2B betyr kaldvalset, glødet og syltet, deretter skinnpassert - typisk 0,1–0,5 µm Ra, matt, uten kornretning.
- Det er en materiell tilstand, ikke en delbetingelse: klippede kanter, tumlede radier og varmetoner sitter utenfor den.
- 2B er den billigste, mest lagerførte rustfrie stripe-finishen; BA og nr. 4 legger til kostnad og fremføringstid.
- Mykere enn 2D, så risikoen for sprekkkorrosjon er lavere – men passivering etter fabrikasjon avgjør fortsatt levetiden.
Resten av denne artikkelen dekker hva betegnelsen faktisk forplikter en fabrikk til, hvor tallene divergerer, og hvordan man skriver en innkjøpsordre som overlever inspeksjon av første artikkel.
Mølleruten bak en 2B overflate
2B begynner som varmvalset svart spole. Kvernen gløder og sylter den for å fjerne avleiring og gjenoppbygge det passive laget, kaldvalser det til endelig tykkelse, gløder og sylter igjen, og påfører deretter en lett skinnpassering – en tempereringsrull med omtrent 0,5–1,5 % reduksjon – etterfulgt av spenningsutjevning. Det siste trinnet er det som skiller 2B fra 2D: samme kjemi, en flatere og litt lysere overflate, med ruhet typisk i 0,1–0,5 µm Ra-båndet i stedet for 0,4–1,0 µm til et uskinnet 2D-ark.
Resultatet er en ensartet mattgrå uten synlig kornretning, noe som betyr noe når du legger stemplede deler over en 300 mm spole og ønsker at begge ender av stripen skal se identiske ut. Strips for stempling er vanligvis 0,3–3,0 mm tykk, og betegnelsen er definert i ASTM A480/A480M, EN 10088-2, JIS G4305 og GB/T 3280.
Skin pass, ikke polish
En temperaturreduksjon på 0,5–1,5 % gjør overflaten flat. Ingen slipemidler berører stripen noe sted i ruten.
Ingen kornretning
Ikke-retningsbestemt ruhet holder nestede stemplinger og formede deler visuelt konsistente uavhengig av hvordan de sitter i spolen.
Passiv fra bruket
Gløding etterfølges av beising, så spolen kommer med et intakt passivt lag - til blanking og skjæring bryter den opp.
2B vs 2D, BA og nr. 4: Sammenligning på tall som betyr noe
Fire finisher dominerer spesifikasjonene for rustfri stripe. Forskjellene som påvirker en låsering eller skive er ruhet, utseende, pris og hvordan hver enkelt oppfører seg etter fabrikasjon.
For et stemplet feste er takeawayen smal. Når en del har blitt tumlet, oppfører 2B og 2D seg nesten identisk under bruk, fordi tumblingsmediet påtvinger sin egen ruhet på hver kant. BA tjener sin premie bare der ansiktet forblir synlig og umalt; nr. 4 kun der et børstet utseende er et designkrav. Rustfrie låseringer gjemt inne i et girkassehus rettferdiggjør sjelden heller.
 DIN 988 flate skiver for lastfordeling DIN 988 flate skiver i karbon eller rustfritt stål, tilgjengelig herdet eller ikke-herdet, med tykkelse, størrelse og overflatebehandlingsmuligheter for lastfordeling. Se produkt →
De skjulte variablene: Ra-spredning, glans og måling
To spoler kan både være sertifisert 2B og fortsatt se annerledes ut. Millruhet er et område, ikke et poeng: en 0,15 µm spole og en 0,45 µm spole reflekterer lys forskjellig på den samme stemplet flate, og kjøpere legger merke til den andre leveringen, ikke den første. Glans ved 60° er den raskeste kontrollen på butikkgulvet for avdrift fra parti til parti; en pekepennavlesning ved 0,8 mm cut-off over tre posisjoner på den flate flaten er nok til å fange en blandet forsendelse.
Det er også her det går galt å tegne notater. Å skrive "2B finish, Ra 0,2 max" spesifiserer noe strammere enn mye av 2B-serien leverer, og skyver stille leverandøren mot BA eller et avvist parti. Verre er en varmebehandlingsnotat. Stressavlastning ved 400 °C etterlater en halmfarge som må fjernes ved sylting før delen ærlig kan kalles 2B igjen - et trinn som er lett å utelate og vanskelig å oppdage visuelt når delene er pakket.
Hvor 2B rustfrie festemidler faktisk ender opp
Låsringer, skiver og stemplede braketter i 2B tilstand er spesifisert der overflaten er funksjonell fremfor dekorativ. En grov fordeling på tvers av typiske programmer ser slik ut:
- 38% bilindustrien — eksosbraketter, bremsebeslag, festeringer i drivlinjeenheter.
- 22 % vindenergi — innvendig gondol, giring og bek, der klorideksponering setter karakteren.
- 18 % konstruksjon — ankere, forskalingsbeslag, synlige konstruksjonsfester.
- 12% mat og kjemikalie - hvor renholdbarhet overgår utseendet.
- 10 % generell industri — pumper, ventiler, maskinvakt.
Mønsteret er konsekvent: 2B blir valgt for korrosjonsbestandighet og kostnad, ikke utseende. I en vind- eller konstruksjonssammenstilling gjør finishen virkelig arbeid - et jevnere ansikt holder mindre rusk og tilbyr færre sprekker enn 2D - men ingen vil noensinne se det når skjøten er lukket.
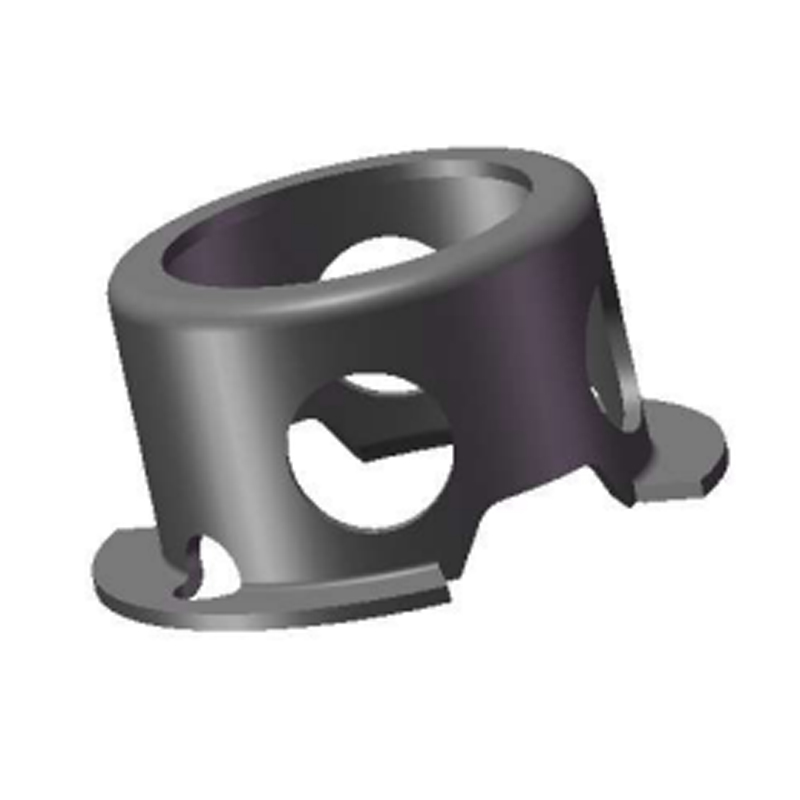
 DIN 471 utvendige låseringer for aksler Eksterne festeringer for aksial plassering av akselen, tilgjengelig i karbon eller rustfritt stål med DIN471 størrelser fra 3 til 1000 mm og overflatebehandlingsalternativer. Se produkt →
Innkjøpssekvens: Fem kontroller før innkjøpsordren utgis
1. Flytt bildeteksten
Sett "2B" på materiallinjen, ikke den ferdige dellinjen, og legg til et eget utseendekrav for levert feste.
2. Les spolesertifikatet
Karakter, møllekilde, finishbetegnelse og varmenummer skal alle stå på den. Sjekk EN 10088-2 mot ASTM A480-ekvivalens før du godkjenner en erstatning.
3. Beskytt overflaten under transport
PVC-film eller interleaved papir stopper ripemønsteret som overlever stempling og ender opp som en kundeklage på synlige skiver.
4. Definer etterbehandling
Trommel, avgrad og passiver i henhold til ASTM A967 – eller oppgi eksplisitt at ingen etterbehandling er tillatt. Stillhet her er der tvister begynner.
5. Godkjenn en fysisk prøve
Hold en referansedel og en glosslesning med rapporten fra første artikkel; Ra alene vil ikke avgjøre en krangel om hva "matt" betyr.
Vår egen stempling og overflatebehandlingsflyt dekker valsing, varmebehandling, fosfatering, ultralydrensing og automatisert optisk sortering, der de fleste ferdighetstvister faktisk avgjøres — ikke i møllen, men på linjen som håndterer båndet etterpå.
 Egendefinerte korrosjonsbestandige delte festeringer Spesialtilpassede ikke-standard splittede holderringer for aksler eller boringer, laget i rustfritt stål eller andre korrosjonsbestandige materialer med skreddersydd geometri og overflatebehandlinger. Se produkt →
Vedlikehold, rengjøring og overholdelse
Et 2B-ansikt er lett å leve med, forutsatt at ingen angriper det med feil kjemi. Praktisk veiledning som holder seg i felten:
- Rengjør med mildt vaskemiddel og vann; skyll og tørk. Kloridbaserte desinfeksjonsmidler og blekemiddel etterlater groper som ser ut som en materialfeil.
- Inspiser med jevne mellomrom for tefarging i stedet for å vente på en feilrapport; farging er kosmetisk, pitting er det ikke.
- Unngå karbon-stål-kontakt under montering og lagring – innebygd fritt jern overvinner møllens passivering på uker.
- Hold kuttevæsker og tromlemedier rene; en forurenset vibrasjonsskål vil overføre jern over en hel batch.
På dokumentasjon dekker tre referanser de fleste revisjoner: EN 10088-2 eller ASTM A480 for selve 2B-betegnelsen, ASTM A967 for passivering etter fabrikasjon og ASTM A380 for rengjøring før service. Matkontaktprogrammer legger til EC 1935/2004, og enhver europeisk kunde vil forvente RoHS- og REACH-erklæringer knyttet til varmenummeret, ikke til et generisk sertifikat. Partisporbarhet tilbake til spolen er det som gjør at et sluttkrav kan verifiseres to år etter levering.
2B er en god standard og et dårlig løfte. Behandle det som tilstanden til stripen du kjøper, skriv en egen, målbar forventning for delen du mottar, og spesifiser hva som skjer med overflaten mellom de to - tumling, passivering, beskyttelse. Den eneste endringen i hvordan tegningen er formulert forhindrer de fleste argumentene som starter med en grovhetsavlesning på en klippet kant.