Hver produksjonsingeniør har sett det samme feilmønsteret: en holdering som mister grepet under en høyvibrasjonskjøring, eller en fjærskive som sakte gir opp klembelastningen etter gjentatt termisk sykling. Symptomene ser forskjellige ut, men grunnårsaken er ofte identisk - stålet fikk aldri den nedbørsvarmebehandlingen som var nødvendig for å utvikle sin fulle elastiske styrke.
Nedbørsvarmebehandling - også kalt nedbørsherding eller aldersherding - er en tre-trinns termisk prosess som øker flytegrensen, hardheten og utmattelsesmotstanden til utvalgte legeringer. For låseringer, fjærskiver og stemplede festemidler er det forskjellen mellom en komponent som forblir låst i sporet og en som kryper ut under belastning.
Nøkkel takeaway: Korrekt påført nedbørsvarmebehandling kan øke flytegrensen med 50 % eller mer sammenlignet med glødet tilstand, samtidig som det forårsaker minimal forvrengning - og det er grunnen til at tynne deler med tett toleranse som låseringer og Belleville-skiver er avhengige av det.
Hva nedbørsvarmebehandling faktisk gjør
Mekanismen handler ikke om å gjøre metall sterkere gjennom kaldt arbeid eller martensitttransformasjon. I stedet blir legeringen tvunget til å frigjøre ekstremt fine utfellinger inne i krystallstrukturen. Disse partiklene blokkerer bevegelsen av dislokasjoner - de mikroskopiske defektene som lar metall bøye seg og gi etter. Flere hindringer betyr høyere styrke.
For en festekomponent gir dette tre målbare fordeler:
- Høyere elastisk grense — delen fjærer tilbake til sin opprinnelige form etter gjentatt nedbøyning, noe som er nøyaktig hva en låsering må gjøre hver gang den spres og monteres.
- Stabil klembelastning — motstand mot stressavslapping holder fjærskivene tette ved arbeidstemperaturer opp til omtrent 300°C, avhengig av karakter.
- Lengre utmattelseslevetid - fine, jevnt spredte utfellinger forsinker sprekkinitiering under syklisk vibrasjon.
Flytestyrkeøkning i forhold til glødet tilstand i vanlige aldersherdende legeringer.
Omtrentlig arbeidsgrense for aldersherdet fjærstål før spenningsavslapping akselererer.
Aldring gir minimale dimensjonsendringer, og bevarer toleransene for rillepasning til presisjonsstemplinger.
De tre stadiene av nedbørsvarmebehandling
Trinn 1 - Løsningsbehandling
Delen varmes opp til et temperaturområde der alle legeringselementer løses opp i en enkelt fast løsning. For karbonfjærstrimler er dette typisk 780–880°C; for nedbørsherding av rustfritt stål, opp til ca. 1065°C; for aluminiumslegeringer, 470–500°C. Holdetiden må være lang nok til å homogenisere strukturen, men kort nok til å unngå kornvekst. For stemplede komponenter slapper dette trinnet også av den indre spenningen som introduseres ved blanking og forming.
Trinn 2 - Slukking
Rask avkjøling fanger de oppløste elementene på plass, og skaper en overmettet solid løsning. På dette tidspunktet er metallet hardere enn glødet, men ikke i nærheten av sin endelige styrke. Bråkjølingsmedier spenner fra vann og olje til polymerløsninger eller tvungen luft. Tynne seksjoner som låseringer og skiver avkjøles raskt, men bråkjølingen må fortsatt reguleres for å unngå forvrengning eller sprekker.
Fase 3 - Aldring
Kontrollert oppvarming ved en lavere temperatur - typisk mellom 150 °C og 500 °C avhengig av legeringen - gjør at de oppløste elementene kan danne kjerne og vokse som ultrafine utfellinger. Underaldring etterlater styrke uutviklet; over-aldring gjør partiklene grovere og mykner materialet. Presisjonstid-temperaturkontroll er det som skiller en pålitelig varmebehandler fra en gjetter.
Hvordan det sammenlignes: Nedbørsherding vs. andre ruter
Valg av varmebehandling er en teknisk beslutning som avhenger av produktets form, tykkelse og belastning. Sammenligningen nedenfor oppsummerer de vanligste rutene en festeprodusent kan bruke.
Aldringsrespons: The Hidden Peak
Hver aldersherdende legering har en hardhetstopp, og den eneste måten å finne den på er å prøve deler på tvers av tid og temperatur. Diagrammet nedenfor viser en typisk aldringsrespons for en fjærstålstrimmel holdt ved 350°C etter bråkjøling. Hardheten øker når det dannes fine utfellinger, og avtar deretter når partiklene blir grove.
Dette er den skjulte indikatoren de fleste kjøpere aldri spør om. Underaldret materiale kan bestå en minimumshardhetstest, men likevel mangler den fulle elastiske grensen som er designet i produktet. Overgammelt materiale risikerer tidlig tretthetssvikt. En ansvarlig leverandør sporer kurven for hver batch og dokumenterer det faktiske aldringsvinduet.
Der nedbørsherdede deler betyr mest
Bransjene som krever mest av festemidler er de samme som driver spesifikasjonene for nedbørsvarmebehandling. Fordelingen nedenfor representerer typisk forbruk av aldersherdede fjærstålkomponenter på tvers av industrisektorer.
I biltransmisjoner og CV-ledd, må DIN 471 utvendige låseringer for aksler opprettholde radialt grep gjennom millioner av høy-rpm belastningssykluser. I vindturbiner trenger girkassehusene boresiden som tåler både vibrasjoner og smøremiddeltemperatur. I anleggsmaskiner må fjærskiver holde forspenning i flere tiår uten planlagt etterstramming.
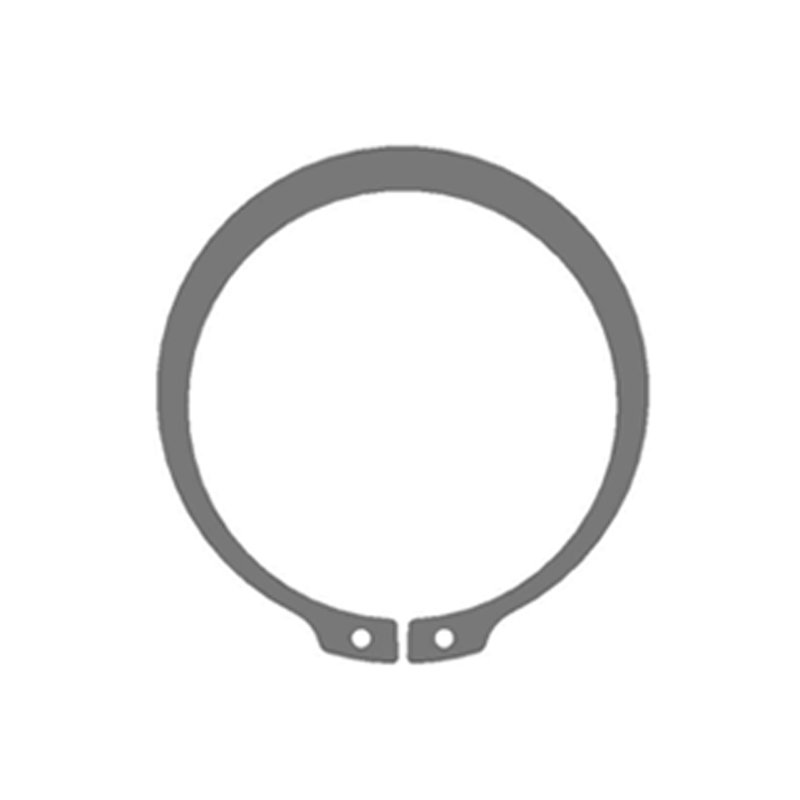
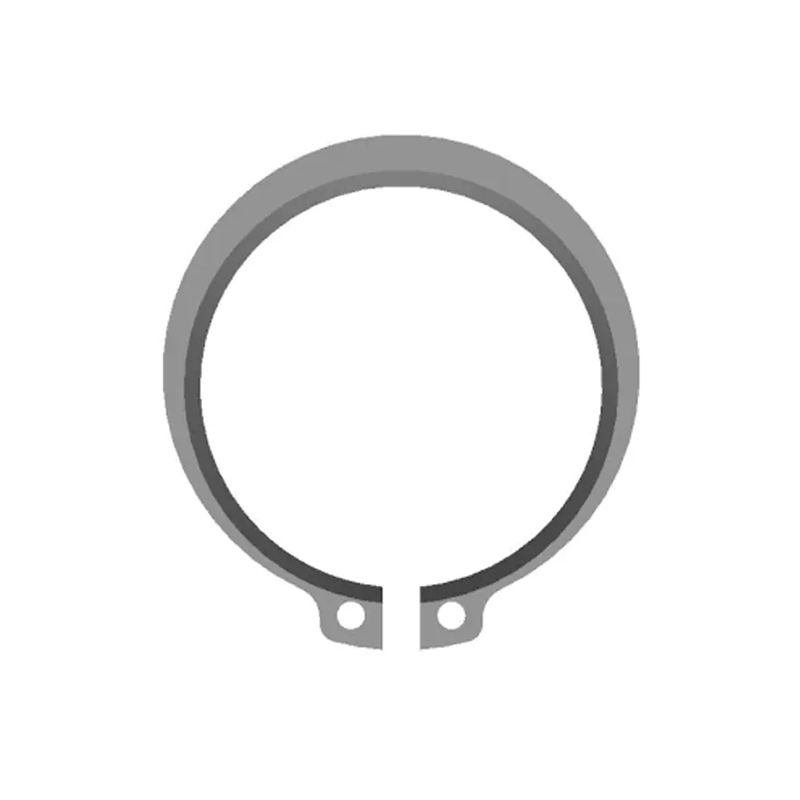
 DIN 471 utvendige låseringer for akselretensjon Disse utvendige låseringene forhindrer aksial forskyvning på aksler, med materialer som 65Mn og rustfritt stål og overflatebehandlinger som fosfatering og sinkbelegg. De passer til høyhastighets bil- og vindturbinapplikasjoner der radielt grep og vibrasjonsmotstand er kritisk. Se produkt →
Spesifisering av nedbørsherdede festemidler: en praktisk veiledning
Kjøpere og designingeniører har en tendens til å fokusere på pris og ledetid, men spesifikasjonen av varmebehandling er det som bestemmer levetiden. Arbeid deg gjennom de følgende fem trinnene, og du vil ha en anskaffelsesspesifikasjon som overlever kontakt med virkeligheten.
Definer tjenestebetingelser
Registrer driftstemperaturområdet, belastningssyklusen og vibrasjonsnivået. Disse tre inngangene avgjør om karbonfjærstål, 50CrV4 eller en nedbørsherdende rustfri kvalitet er passende.
Velg materiale og standard
Tilpass karakteren til gjeldende standard – DIN 471 og DIN 472 for låseringer, DIN 2093 for Belleville-skiver, DIN 988 for flate skiver. Standarder definerer hardhetsområder, dimensjoner og testmetoder.
Sett akseptkriterier
Bli enige om hardhetsvinduet, prøvebelastningen og overflatens tilstand. For en låsering er toleranse for rillepasning og full avbøyning uten permanent sett ikke omsettelige.
Bekreft prosesskontroll
Spør hvordan produsenten kontrollerer aldringskurven for hver batch. Full egen produksjon — fra rulling og stempling gjennom varmebehandling til optisk sortering — forkorter tilbakemeldingssløyfen og forbedrer konsistensen.
Krev dokumentasjon
Be om materialsertifikater, hardhetstestrapporter og dimensjonale inspeksjonsposter. Uavhengig akkreditering av leverandørens testsenter gir reell tillit.
Når applikasjonen er et nav eller husboring, forblir DIN 472 innvendige låseringer standardsvaret for å holde lagre og komponenter der demonteringstilgang er begrenset.
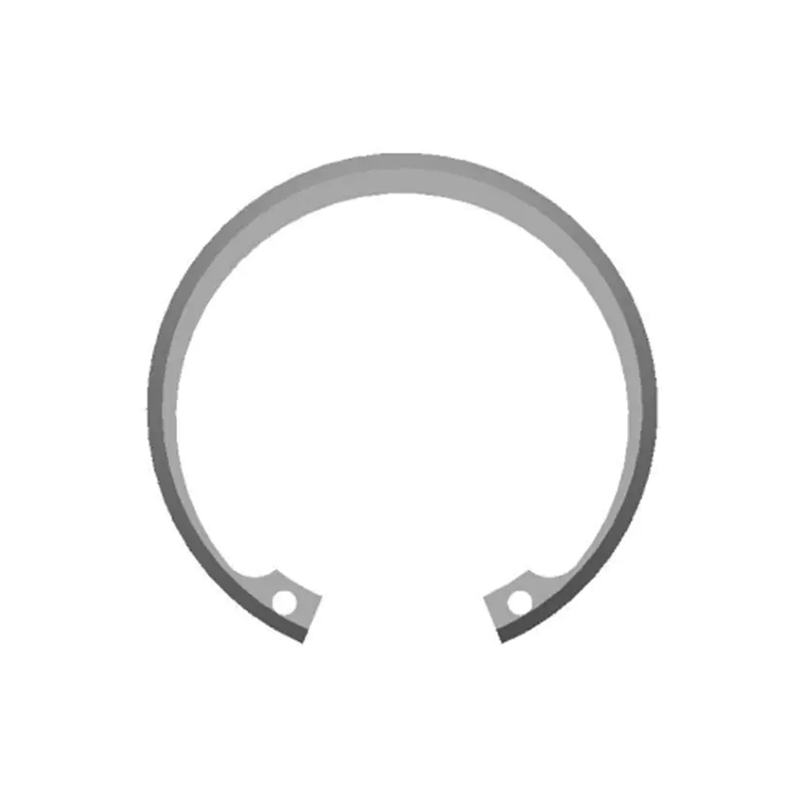
 DIN 472 innvendige låseringer for boring Disse metriske låseringene er designet for installasjon i indre spor og begrenser aksial bevegelse av komponenter i boringer. Tilgjengelig i karbon og rustfritt stål med standard overflatebehandlinger, er de ideelle for lagerholding der demonteringstilgang er begrenset. Se produkt →
For design som trenger en høy, forutsigbar forhåndsbelastning i en tett konvolutt, leverer DIN 2093 høylastede Belleville-fjærskiver en progressiv fjærhastighet - men bare hvis båndet har blitt eldet til sin verifiserte hardhetstopp.
 DIN 2093 Belleville fjærskiver med høy belastning Disse koniske skivefjærene gir en progressiv fjærhastighet og opprettholder forspenning i tette konvolutter. Laget av fjærstål som 51CrV4, tilbyr de lav slaglengde med høy kompensasjonskraft, og forhindrer at de løsner og absorberer støt i mekanisk og elektronisk utstyr. Se produkt →
Vedlikehold, inspeksjon og overholdelse
Beslutninger om varmebehandling slutter ikke ved fabrikkporten. Hvordan en komponent blir lagret, installert, belagt og inspisert avgjør om den metallurgiske fordelen overlever.
- Gjenbruk aldri låseringer eller festeringer. En ring som har blitt spredt for fjerning har allerede blitt belastet utover den elastiske grensen; å installere den på nytt inviterer til tretthetssvikt.
- Stek etter plating. Hydrogen introdusert under galvanisering kan forårsake forsinket brudd i høyhardhetsstål. En etterstekt ved 190–220°C i minst fire timer er standard praksis.
- Sjekk hardheten ved innkommende inspeksjon. En bærbar hardhetstest på en prøvebatch fanger opp under- og overaldring før delene når linjen.
- Bekreft sporbarhet. Samspillet mellom beslutninger om varmebehandling og overflatebelegg kan endre korrosjonsmotstand og utmattingsadferd på måter som batchsertifikater bør dokumentere.
Samsvarsforventningene strammer seg også inn. Kjøpere ber i økende grad om materialerklæringer som bekrefter REACH- og RoHS-tilpasning, pluss testrapporter fra akkrediterte laboratorier. Et CNAS-akkreditert internt testsenter reduserer dokumentasjonsbyrden og forkorter godkjenningssykluser for nye leverandører.
Nedbørsvarmebehandling er ikke et mystisk metallurgisk ritual; det er en målbar, kontrollerbar prosess. Den virkelige forskjellen mellom en førsteklasses låsering og en for tidlig feil er om den prosessen ble spesifisert, overvåket og verifisert. Før du godkjenner en festeleverandør, spør hvordan de aldersherder materialet sitt, hvilket hardhetsvindu de garanterer, og hvordan de beviser det. Svarene vil fortelle deg mer enn prisen per tusen.