Hver gang en aksel spinner i en girkasse, aktuator eller vindturbinrotor, er en kaldstemplet ring vanligvis det som hindrer enheten i å drive fra hverandre. Kaldstempling er en romtemperaturformingsprosess: en spole av fjærstål eller rustfritt stålbånd mates inn i en presse, deretter blankes, gjennombores og bøyes med en progressiv dyse til ferdige deler. Det er standard produksjonsrute for festeringer, låseringer og stemplede skiver fordi den kombinerer materialeffektivitet, hastighet og dimensjonell repeterbarhet. Denne artikkelen går gjennom hvordan prosessen fungerer, hvilke toleranser den kan holde, hvilke materialindikatorer som betyr noe, og hvordan man skriver en kjøpsspesifikasjon som overlever kontakt med en ekte produksjonslinje.
Kjernekonklusjon: Kaldstempling gir den laveste enhetskostnaden og de mest konsistente dimensjonene for låseringer, festeringer og stemplede skiver ved middels til høye volum. Presisjonen du faktisk oppnår, avgjøres imidlertid av dyseklaring, tilbakefjæringskompensasjon og innkommende strimmeltoleranse – ikke av hastigheten eller tonnasjen til pressen.
Det som skjer inne i en kaldstempling
Pressen mater spolemateriale inn i et progressivt verktøy, og hvert slag fører frem stripen med en stasjon. En stasjon stanser den ytre omrisset, den neste stikker hull i knaster eller slisser, og den følgende stasjonen danner skråkanten før delen skilles fra stripen. En utvendig låsering går for eksempel fra flat stripe til en hel ring på godt under ett sekund, og passerer deretter gjennom et sorteringssystem som avviser alt utenfor dimensjonsvinduet.
Tre fysiske prinsipper forklarer hvorfor prosessen oppfører seg slik den gjør:
Kald deformasjon
Ingen oppvarming betyr ingen avleiring og ingen avkullet lag. Den bevarte overflaten bidrar direkte til utmattelsesstyrken, og det er grunnen til at stemplede fjærstålringer tåler millioner av sykluser i en vibrerende enhet.
Arbeidsherding
Stempling gir hardhet langs klippede kanter og formede hjørner. Avhengig av karakteren kan en innkommende strimmel av fjærstål få 10 til 20 HRC under slaget, noe som ofte eliminerer en separat herdeoperasjon.
Springback
Hvert elastisk materiale prøver å gå tilbake til sin opprinnelige form etter dannelse. Verktøymakere overbøyer vinkler med en beregnet mengde, vanligvis 2 til 5 grader for fjærstål, og bekrefter kompensasjonen på deler av første artikkel.
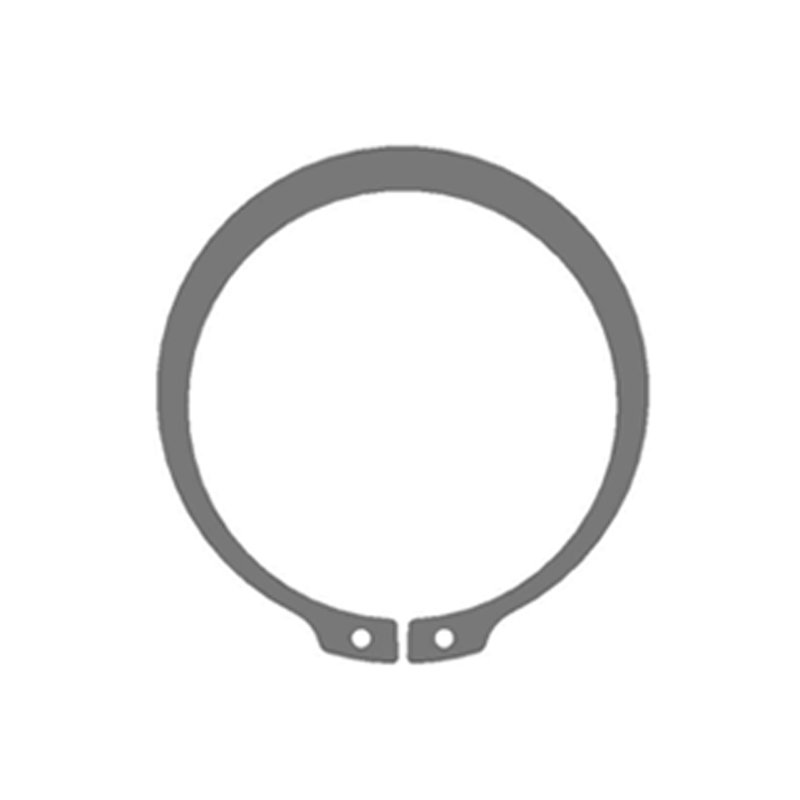
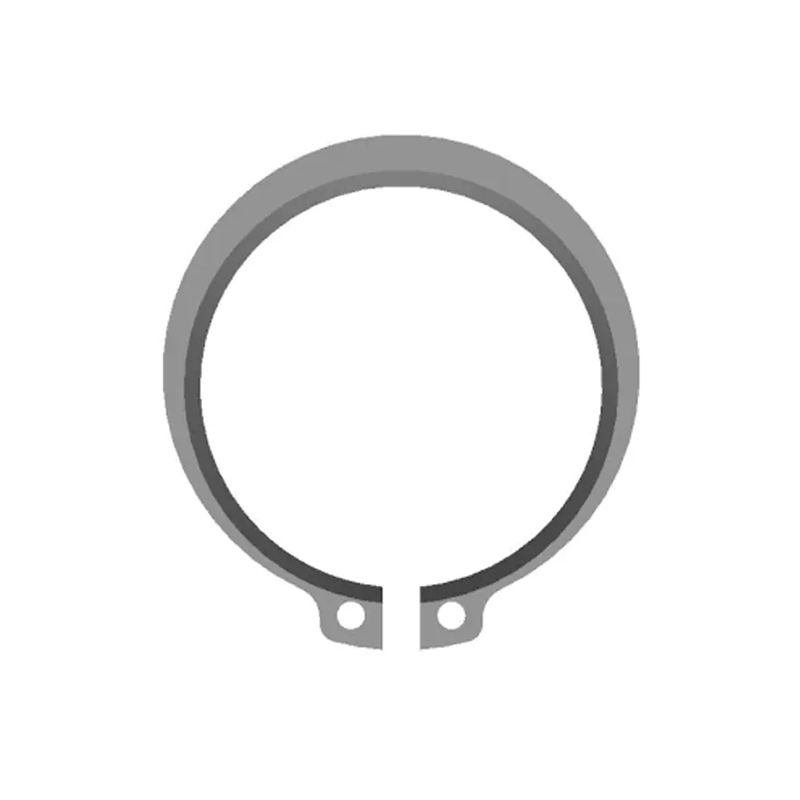
DIN 471 utvendige låseringer for aksler viser denne presisjonen i praksis. Med blankingklaring holdt på 8 til 12 prosent av strimmeltykkelsen og materialtykkelsen innenfor ±0,02 mm, sitter den ferdige ringen godt fast i sporet uten slør, men forblir lett å fjerne med låsetang.
 DIN 471 utvendige låseringer for aksler med presisjonstoleranser Disse utvendige låseringene for skaft har presis blankingklaring og tett materialtykkelseskontroll, som sikrer sikker plassering i spor mens de forblir avtakbare med standardtang. Egnet for aksial retensjon i mekaniske sammenstillinger. Se produkt →
Kaldstempling kontra varmsmiing, maskinering og trådforming
Tabellen nedenfor posisjonerer kaldstempling mot de tre alternativene en kjøper kan vurdere for samme holderingsgeometri.
Toleransesøylen er hovedårsaken til at kjøpere av presisjonsfester velger kaldstempling fremfor varmsmiing: Med sammenlignbar geometri holder kaldstempling dimensjonsvariasjonen omtrent seks ganger tettere mens den bruker en brøkdel av energien.
Skjulte indikatorer som styrer levetiden
En generell tegning viser ytre diameter og tykkelse, men lang levetid bestemmes av noen få verdier som sjelden vises på tegningen:
- Burr høyde — hold under 0,10 mm på utbruddssiden, og be om at graten vender bort fra sporets kontaktflate.
- Hardhetskonsistens — innen ±3 HRC over hele partiet når varmebehandling er spesifisert; større spredninger betyr vanligvis ustabil ovnsbelastning eller båndkjemi.
- Strekkstyrke — satt av materialkarakteren pluss arbeidsherding; diagrammet nedenfor viser typiske minimumsverdier.
- Tretthet utholdenhet — for dynamiske applikasjoner, kreve validering utover 100 000 sykluser ved arbeidsbelastning før produksjonsutgivelse.
Tabellen nedenfor viser minimumsstrekkstyrker for fem materialkvaliteter som vanligvis er spesifisert for stemplede låseringer:
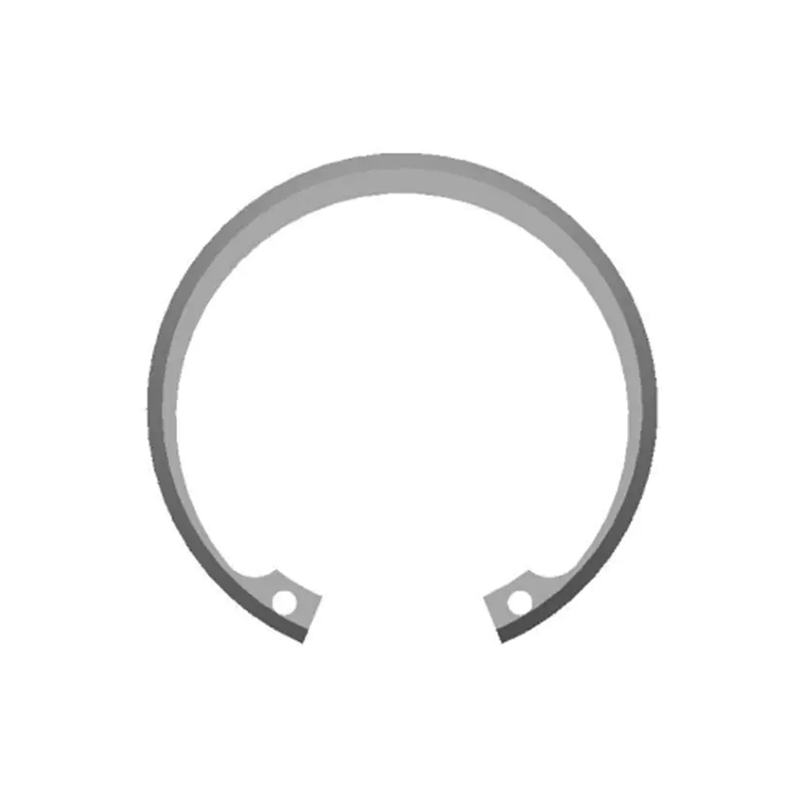
Boremonterte deler er avhengige av de samme parameterne. Metriske DIN 472 innvendige låseringer låses inn i et bearbeidet spor inne i et hus, og deres holdekraft avhenger av både ringdimensjonene og sporbreddetoleransen. Hvis den innkommende strimmeltykkelsen avviker, endres skjærsonens hardhet og ringen kan sitte løst under vibrasjon.
 Metriske DIN 472 innvendige låseringer for boringspor Disse innvendige låseringene er produsert i henhold til metriske DIN 472-standarder, og låses inn i maskinerte husspor for å forhindre aksial bevegelse. Holdekraften deres er avhengig av nøyaktige ringdimensjoner og toleranser for sporbredde, avgjørende for vibrasjonsbestandige sammenstillinger. Se produkt →
Bransjedistribusjon av kaldstemplede festemidler
Produksjonsprogrammer på tvers av bil-, vindkraft- og anleggsmaskiner viser et tydelig konsentrasjonsmønster. Bilsektoren bruker den største andelen av stemplede festeringer, fordi hvert kjøretøy har hundrevis av dem i girkasser, styresystemer, bremser og setemekanismer. Vindkraft er det raskest voksende segmentet, der aksiale retensjonskomponenter beskytter drivverksinvesteringer med høy verdi.
Vindturbingirkasser spesifiserer i økende grad høylastede Belleville-fjærskiver for å holde flensbolting under forspenning til tross for vekslende bøyebelastninger. DIN 2093 definerer belastningsklassene og dimensjonsområdene for disse skivene, og kaldstempling produserer dem økonomisk av spesialvalset fjærstål. De samme skivene forekommer i opphengssystemer og kraftig anleggsutstyr, hvor vibrasjoner og støt er en del av normal drift.
 DIN 2093 Belleville fjærskiver med høy belastning Koniske skivefjærer i henhold til DIN 2093, designet for å opprettholde flensforspenning under vekslende belastninger. De absorberer støt, kompenserer for boltslakk og er mye brukt i vindturbiner, opphengssystemer og kraftig utstyr for pålitelige bolteforbindelser. Se produkt →
Fem-trinns sjekkliste for innkjøp av kaldstemplede festemidler
Sekvensen nedenfor følger logikken til et ekte innkjøpsprosjekt, fra standardvalg til innkommende inspeksjon. Hvert trinn har direkte innflytelse på den endelige monteringsytelsen.
Bekreft standard- og sporgeometrien
Velg mellom DIN 471 (aksel), DIN 472 (boring), DIN 984 (innvendig tann), DIN 2093 (Belleville), eller en spesialtilpasset tegning. Standarden definerer også spordimensjonene i sammenkoblingsdelen, så kontroller sporbredde og -dybde før du ber om et tilbud.
Angi materialkarakteren
Fjærstål som C67S, 65Mn og 51CrV4 tilbyr det beste styrke-til-kostnadsforholdet for dynamiske applikasjoner. Rustfrie kvaliteter som SUS301 og SUS304 er valgt for korrosjonsbestandighet og høytemperaturservice, og aksepterer en lavere strekkfasthet.
Definer kritiske toleranser og gradretning
Oppgi hvilken side av ringen som er det funksjonelle ansiktet, orienter graten bort fra den, og bekreft maksimal tillatt gradhøyde. En stemplet del er ikke maskinert; gjør toleransen realistisk for produksjonsmetoden.
Velg overflatebehandling
Oljede, fosfaterte, sinkbelagte eller passiverte overflater passer hvert sitt miljø. Fosfatering, for eksempel, gir et basisbelegg som også forbedrer korrosjonsbestandigheten, mens sinkbelegg er typisk for biler under karosseriet.
Planlegg innkommende befaring
Bli enige om prøvetakingsnivåer, hardhetstesting, målerkontroller og en sportilpasningstest med en representativ aksel eller boring. Kombinert med leverandørens automatiske optiske sortering, lukker dette sløyfen før delene når ditt samlebånd.
Hvis din del faller utenfor standardkatalogen, kan ingeniørteam tilpasse geometri, materiale og belegg sammen med en stanseprodusent som driver en dedikert tilpassede ikke-standard stemplede deler programmet. Ved å bære utviklingen inne i stemplingsfabrikken unngår man å overføre toleranseproblemer på tvers av to forskjellige leverandører.
Opprettholde kvalitet på tvers av en høyvolums stemplingslinje
Gapet mellom en perfekt prototypeprøve og en batch på 500 000 deler er den vanskeligste delen av kaldstempling å kontrollere. Dyseslitasje endrer blankingklaring, spole-til-spole-hardhet varierer litt, og varmebehandlingsovnsbelastning påvirker hardhetens jevnhet. Konsekvent produksjon krever derfor mer enn et godt verktøy: det trenger et prosesssystem.
A fullt ut vertikalt integrert produksjonslinje – fra presisjonsvalsing og formfremstilling gjennom stansing, varmebehandling, fosfatering, ultralydrensing og automatisk optisk inspeksjon – holder alle disse variablene inne i én sløyfe. Statistisk prosesskontroll sporer kritiske dimensjoner hver time, og en drift utenfor kontrollgrensene stopper linjen før defekte deler formerer seg.
Kjøpere beskytter seg selv ved å insistere på tre ting: materialsertifikater fra spoleleverandøren, en inspeksjonsrapport fra første artikkel for hvert nytt verktøy eller materialparti, og et sporbarhetssystem som kobler hver batchkode tilbake til produksjonsordren. Et internt testlaboratorium med akkreditert status, som CNAS, fjerner også de fleste argumenter om hardhet og strekkresultater etter forsendelse.
Kaldstempling forblir i grunnen en enkel prosess. Men forskjellen mellom en ring som varer og en som sprekker etter noen tusen sykluser kommer vanligvis ned til parametrene som dekkes i denne artikkelen: materialkvaliteten, verktøyklaringen, kanttilstanden og disiplinen til kvalitetssløyfen.