En 0,8 mm 302 rustfri låsetråd kan passere hver strekkkontroll ved varer inn og likevel ta en forsvarssele ut av drift. Tråden kom fra en smeltekilde programmet ikke aksepterer, eller den kom i feil temperament, og det første avviket oppstår når en montør vrir en løkke og ledningen sprekker i svingen. Presisjonstråd er sjelden komponenten noen fotograferer, men den setter grensen for monteringen som avhenger av den.
Den praktiske konklusjonen for romfarts- og forsvarsindustrien: kjøp presisjonstråd som et kontrollert materialsystem, ikke som en varelengde av metall. Fire variabler avgjør om et parti blir akseptert - legerings- og smelteopprinnelse, diameter og toleranse, temperament og overflatetilstand, og sporbarhet tilbake til varmetallet. Få det riktig, og kontakter, kontrollkabler, termoelementledninger og ledningsformede holdeelementer oppfører seg forutsigbart. Gå glipp av en og siste inspeksjon vil ikke gjenopprette forsendelsen.
Den korte versjonen
- Legering og smeltekilde er kvalifikasjonsspørsmål, ikke prisspørsmål.
- Diametertoleranse og ovalitet driver krympekvaliteten, innføringskraften og hvordan en formet ring sitter i sporet.
- Temperasjon og overflatetilstand bestemmer utmattelseslevetiden; et strekkpass sier ingenting om ledningen sprekker ved vridd.
- Sporbarhet, beleggvekt og renslighet er det første en revisor ber om å se.
Der presisjonstråd bærer belastningen i romfart og forsvar
Seks roller står for mest presisjonskabelforbruk på tvers av flyskrog, motorer og bakkeplattformer. Hver har en annen feilmodus, og spesifikasjonen som beskytter en rolle kan være irrelevant for den neste.
Låswire og sikkerhetswire
0,5 mm til 1,6 mm ledning tvunnet gjennom festehoder, koblingsskall og tilgangspaneler. Tempereringskonsistens er den kontrollerende egenskapen: Tråd som er for hard sprekker ved første vridning, tråd som er for myk strekker seg og mister forspenning.
Avionikk signal- og strømledere
Fine og ultrafine trådede ledere, vanligvis belagt kobber, gjenger overfylte seler. Ved små målere er den dominerende feilen strengskade ved krympen, ikke selve lederen.
Mekaniske kontrollkabler
Strenger overfører cockpit- eller aktuatorbevegelser i flyskrog og pansrede kjøretøy. Korrosjonsbestandige tråder og kontrollert leggelengde bestemmer tilbakeslag, strekk og serviceintervall.
Trådformede holdeelementer
Fjærståltråd og stripe formet til holderinger og formørkelser som holder lagre, pinner og aksler på plass. Sporpasning, radiell veggtykkelse og hardhet avgjør om elementet sitter og holder seg.
Fjær og bærende elementer
Fjærstål formet til koniske skiver og kompresjonselementer. Tykkelse og flathetsvariasjon på noen mikrometer forskyver last-avbøyningskurven og forbelastningen skjøten faktisk ser.
Sensor, termoelement og skjermingstråd
Motor- og flyrammesensorer er avhengige av ledning som holder kalibrering gjennom termisk sykling, mens flettede skjold håndterer jording og elektromagnetisk kontroll.
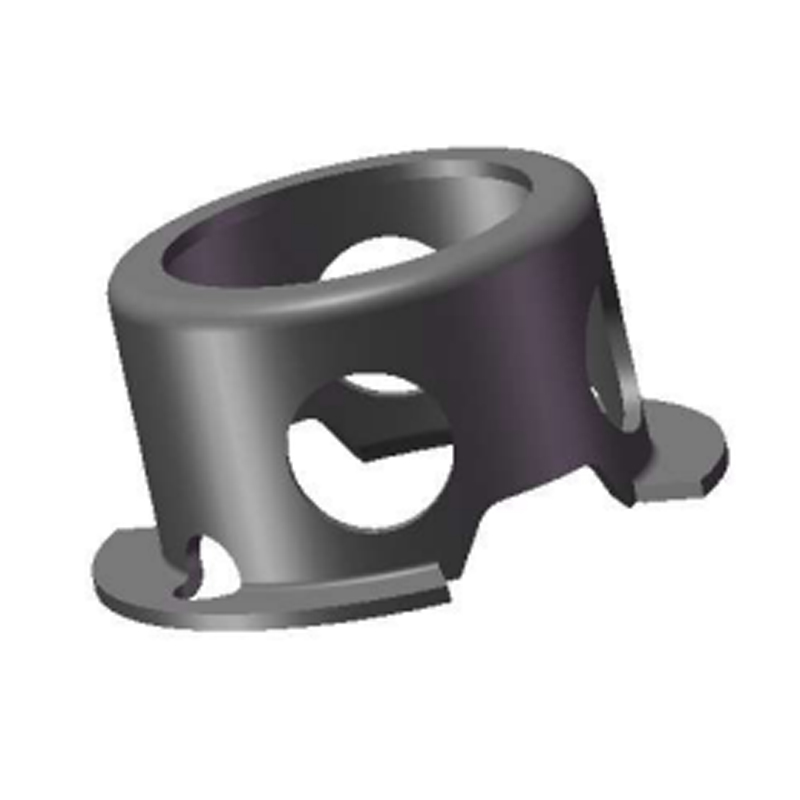
Den fjerde og femte rollen er der en trådspesifikasjon blir en ferdig del og hvor innkjøp vanligvis mister kontroll. Fjærende utvendige formørkelser i fjærstål i DIN 6799-mønsteret er et godt eksempel: de er billige per stykke og dyre per svikt, fordi en ring som ikke vil sitte, stopper et samlebånd i stedet for en enkelt benk.
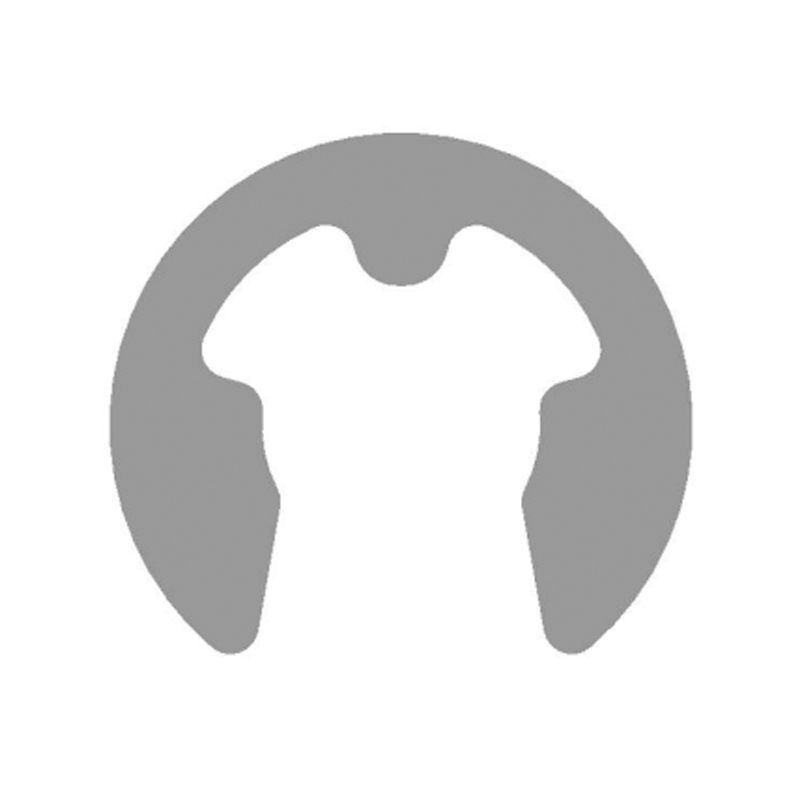 Fjærende fjærstål Ekstern E-Clip-DIN6799 Leverandører Hjem Produkter Eksterne låseringer Fjærende fjærstål Ekstern E-Clip-DIN6799 Se produkt →
Spesifisering av presisjonstråd: de fire variablene kjøpere undervurderer
Innkjøpsordrer for ledning går ofte til en enkelt linje: materiale, diameter, temperament. Det er ikke nok for et forsvarsprogram, og hullene dukker opp ved første artikkelinspeksjon eller senere.
1. Legering og smelteopprinnelse
Legeringskoden er bare halve svaret. Kjøpere trenger også smeltekilden, fordi spesialmetallklausuler og eksportkontrollerte tegninger begrenser hvor materialet kan komme fra. En karakter som ser samsvarende ut fra en ikke-godkjent fabrikk er en av de vanligste årsakene til at en forsendelse stopper ved porten.
2. Diameter, ovalitet og camber
Et bånd på pluss eller minus 0,01 mm er normalt på fine målere, og det skal måles på samme måte av leverandør og kunde. Ovalitet og camber betyr like mye: en ut-av-rund leder krymper ujevnt, og en formet ring med ujevn radiell veggtykkelse vipper i sporet og mister retensjon.
3. Temperering, forlengelse og overflate
Fjærtemperering eller glødet, med et angitt forlengelsesområde, er det som gjør vridning og forming forutsigbar. Overflatens tilstand – tegnemerker, overlapper, gjenværende smøremiddel – avgjør om utmattelsessprekker starter ved en bøy, en krympe eller et sporkontaktpunkt.
4. Belegg, renslighet og dokumentasjon
Pletteringsvekt, vedheft og loddeevne bør angis numerisk i stedet for beskrivelse. Be om varmenummer, møllesertifikater og et inspeksjonssertifikat med partiet, og bekreft at ledningen ble renset og pakket for å overleve transport.
Fem spørsmål er verdt å sette inn i tilbudsforespørselen før prisen diskuteres:
- Hva er smeltekilden, og tilfredsstiller den gjeldende spesialmetallklausul?
- Hvilken toleranse gjelder for diameter og ovalitet, og hvordan måles den?
- Hvilket temperament og forlengelsesområde gjelder, og er en vri- eller bøytest en del av aksept?
- Hvilken beleggvekt og vedheftsklasse kreves?
- Hvilke dokumenter følger med partiet - fabrikksertifikat, inspeksjonssertifikat, testrapport?
Der ledningen eller båndet ender opp som et rillet holdeelement, veier spesifikasjonen for parende del lik vekt. En akselring som oppfyller DIN 471 dimensjonalt kan fortsatt svikte hvis spordybden eller ringhardheten faller utenfor det tiltenkte båndet, så ring og spor er best kvalifisert sammen i stedet for hver for seg.
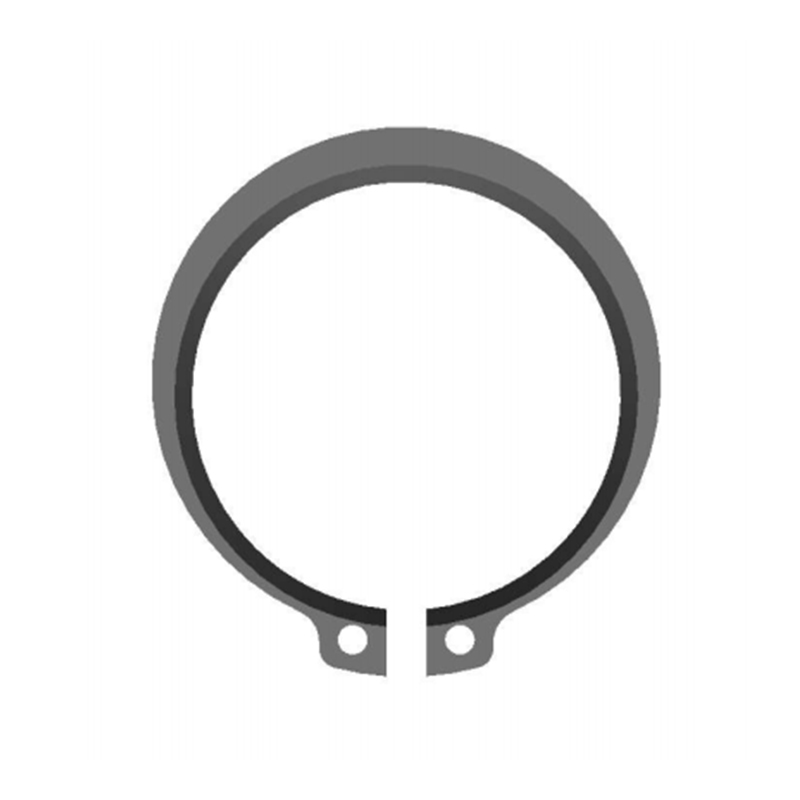 Eksterne låseringer for aksler-DIN471 leverandører Hjem Produkter Eksterne låseringer Eksterne låseringer for aksler-DIN471 Se produkt →
Sammenligning av trådlegeringer for romfart og forsvarsplikt
Valg av legeringer starter vanligvis med temperaturbåndet og korrosjonsmiljøet, og avtar deretter på styrke og pris. Tabellen nedenfor sammenligner karakterene som oftest vises i programspesifikasjonene.
Kostnadsindeksen er den minst viktige kolonnen inntil den er den eneste igjen. Ingeniører som velger på kostnad alene, vender vanligvis tilbake til bordet etter en korrosjonsfeil, og den andre kvalifiseringen koster mer enn materialet noen gang har gjort. Den samme logikken gjelder for bærende fjærelementer som en høybelastnings Belleville-fjærskive i henhold til DIN 2093, der et hardhets- eller flathetsavvik endrer kraften skjøten bærer, ikke bare utseendet til delen.
 Høybelastning Belleville Spring Washer-DIN2093 Leverandører Hjem Produkter Belleville Spring Washer High-load Belleville Spring Washer-DIN2093 Se produkt →
Skjulte beregninger: hvor ledningsrelaterte avvik konsentreres
Innkommende inspeksjonsdata fra trådmatet produksjon publiseres sjelden, men mønsteret gjentar seg på tvers av romfarts- og forsvarsordrebøker. Diameteravdrift og overflatetilstand står til sammen for omtrent seks av ti avslag, og begge kan påvises ved innkjøring.
Den siste baren er den som koster mest per arrangement. Et sporbarhetsgap gir ikke en dårlig del, det produserer et hold: partiet settes i karantene, byggesekvensen planlegges på nytt og kunden blir varslet. Et lasermikrometer, en vedheftskontroll for plating og en ren sertifikatpakke koster langt mindre enn én suspendert forsendelse.
Hvordan etterspørselen etter presisjonstråd deler seg på tvers av romfart og forsvar
Etterspørselen er ikke jevnt fordelt, og delingen forklarer hvorfor kravene til måler og toleranse stadig skjerpes. Avionikk og motor fungerer sammen absorberer mer enn halvparten av volumet, og begge lever i den fine enden av måleområdet.
- Avionikk og seleenheter: 32 prosent
- Maskinvare for motor og flykontroll: 24 prosent
- Strukturell feste for flyskrog: 18 prosent
- Land- og marineplattformer: 15 prosent
- Rom- og satellittsystemer: 11 prosent
Les diagrammet som et innkjøpskart. Avionikkandelen på 32 prosent er der krympekvaliteten og platingvedheft dominerer; motorandelen på 24 prosent er der temperatur og oksidasjonsadferd avgjør legeringsvalget; 18 prosent flyskrogandel er der trådformede holde- og låsekomponenter forbrukes i kvantitet. Å bygge en leverandørliste rundt ett av disse tre segmentene dekker sjelden de to andre.
Fra ledningsspesifikasjon til produksjonsutgivelse: en fem-trinns kvalifiseringsvei
Trinn 1: Definer driftssyklusen
Temperaturbånd, vibrasjon, fuktighet, salttåke og forventet levetid, kartlagt til gjeldende standard. To til fire uker med ingeniørtid er normalt og er det billigste stadiet å få rett.
Trinn 2: Kvalifiser smeltekilden
Bekreft importrestriksjoner og spesialmetallklausuler, og samle inn varmenummer og møllesertifikater før noen prøve trekkes. Dette trinnet forhindrer den dyreste klassen av feil.
Trinn 3: Første artikkelinspeksjon
Diameter og ovalitet, strekk, forlengelse, hardhet, beleggvekt og visuell undersøkelse ved forstørrelse. For lockwire, legg til en destruktiv vritest på prøvelengder.
Trinn 4: Valider prosessen
Tegning, gløding, rengjøring, plettering og forming beveger materialet hver gang. Kontroller tilbakefjæring og sportilpasning på formede deler i stedet for flate prøver, fordi det er der formingsadferden viser seg.
Trinn 5: Slipp til produksjon
Partisegregering, først-inn-først-ut-kontroll og strekkodesporbarhet, etter de samme disiplinene som brukes på tvers den interne produksjonsflyten , pluss AQL-sampling og automatisert optisk sortering for formede deler.
Trinn 3 og 4 er der de fleste programmer oppdager at spesifikasjonen deres var ufullstendig. Hvis den første artikkelinspeksjonen går gjennom, men de første tusen formede delene driver ut av toleranse, er problemet vanligvis prosessevnen, ikke den innkommende ledningen.
Vedlikehold, overholdelse og papirarbeidet som beskytter partiet
Compliance i dette segmentet handler mest om bevis. Et ledningsparti som ikke kan spores til en smelte, en beleggvekt som ble antatt i stedet for målt, eller en varmebehandlingspost som bare eksisterer i e-post vil alle dukke opp under en kunderevisjon, og ofte år etter levering.
- Begrensede materialklausuler: verifiser godkjenning av smelteland og mølle mot tegningen før bestilling, ikke etter ankomst.
- Kvalitetssystem: et kvalitetsstyringssystem for romfart pluss akkrediterte spesialprosessgodkjenninger for varmebehandling og plettering.
- Testbevis: mekanisk og metallurgisk verifisering fra et kompetent laboratorium; vår egen testsenteret har fått CNAS-akkreditering , som holder rapporter brukbare på tvers av kunderevisjoner.
- Oppbevaring av journaler: oppbevar parti-, varme-, belegg- og inspeksjonsjournaler for den programdefinerte perioden, vanligvis ti år eller plattformens levetid.
- Oppbevaring og håndtering: belagt wire har holdbarhet, spoler må ikke knekkes, og regler for minimum bøyeradius gjelder både på benken og på tegningen.
Vedlikeholdsplanlegging følger samme logikk. Der presisjonstråd brukes til sikkerhetslåsing eller holdeelementer, bytt på tilstand i stedet for på kalender, og bytt ut hele låsesettet i stedet for en enkelt løkke. Blandede årganger er vanskelig å spore og lett å feilvurdere.
Presisjonstråd er en liten artikkel med stor effekt på programplanen. Arbeidsregelen er enkel: spesifiser materialsystemet, ikke materialet. Navngi legeringen og smeltekilden, angi diameter og ovalitetstoleranse med målemetoden, definer temperament og forlengelse med en vri- eller bøyetest, og krev beleggvekt pluss en sertifikatpakke med hvert parti.
For trådformede komponenter, utvide den samme disiplinen til den parringsgeometrien. Ringer, klips og fjærelementer er bare så gode som sporet, boringen eller setet de jobber mot, og en skjøt kvalifisert som et system koster mindre å holde i drift enn to deler som er kvalifisert separat.