Tegningen sier "kaldt trukket stål", men innkjøpsordren trenger en prosess, et temperament og en toleranse. Det er det vanlige gapet når en akselring, lagerholder, skivefjær eller stemplet skive beveger seg fra prototype til serieforsyning. Kaldttrukket stål er ikke en enkelt karakter; det er en tilstand som oppstår ved å trekke varmvalset stang eller tråd gjennom en dyse ved romtemperatur. Resultatet er et jevnere, rettere, mer dimensjonalt konsistent råmateriale med høyere styrke, men også med restspenning og redusert duktilitet som må konstrueres i stedet for å antas. For festemidler er den praktiske fordelen færre dimensjoneringsoverraskelser ved pressen eller dreiesenteret; den praktiske risikoen er å behandle "kaldt tegnet" som en fullstendig spesifikasjon.
Bunnlinje for kjøp av lag
- Kaldttrukket stål er en prosessbetingelse, ikke en karakter. Spesifiser basisstål, trekkreduksjon, termisk behandling og endelige mekaniske egenskaper.
- Trange toleranser og kalkfrie overflater reduserer sekundær maskinering og skrot, spesielt på låseringer, skiver og tynne stemplede deler.
- Styrken stiger og duktiliteten synker. Tilbakespring, sprekker og gjenværende spenninger trenger validering i forming og varmebehandling.
- Sammenlign pris ved avling på ferdig del, ikke per kilo. Retthet, nærnettseksjon og stabil fôr kan redusere totalkostnaden.
Hva kald tegning endrer i stålet
Kaldtrekking starter med varmvalset stang eller tråd som rengjøres, belegges med smøremiddel, trekkes gjennom en dyse, rettes ut og kuttes. Dyreduksjonen kaldbearbeider overflaten og komprimerer seksjonen. Typiske utkast foredler diameter og ovalitet, forbedrer rettheten og gir en jevn finish. Fordi materialet holder seg under rekrystalliseringstemperaturen, multipliseres dislokasjoner, noe som øker strekk- og flytestyrken samtidig som forlengelsen reduseres. Avveiningen er lagret energi: gjenværende stress og en hardere overflate kan hjelpe eller skade senere blanking, mynting og bøying.
Toleranse og retthet
Kaldttrukket stang holder vanligvis strammere diameter og retthet enn varmvalset. Det betyr noe på stangmatede dreiebenker og progressive presser, der små matevariasjoner blir til skrot eller verktøyslitasje.
Overflatetilstand
En avleiringsfri, jevnere overflate forbedrer matrisens levetid og beleggets ensartethet. Kontroller fortsatt sømmer, runder, avkarbonisering og håndteringsmerker, fordi en kosmetisk forbedring kan skjule en langsgående defekt.
Mekanisk løft
Industriens kaldtrekkingsdata viser at et standardtrekk kan øke strekkfastheten med omtrent 25–30 %. Flytestyrken øker også, mens forlengelse og reduksjon av areal faller.
Stress og formbarhet
Reststress kan forårsake forvrengning etter spalting, preging eller varmebehandling. Avspenningsgløding kan være nødvendig for alvorlig forming eller for deler som må holde flatheten etter bearbeiding.
En akselring er et nyttig eksempel. Ringen må sitte i et spor, motstå aksial belastning og overleve installasjon uten å ta et permanent sett. Hvis råstoffet er kaldtrukket, men spenningsavlastningstrinnet hoppes over, kan delen bestå dimensjonal inspeksjon og fortsatt sprekke ved knastene. For en typisk akselholdende applikasjon, sammenligne sporgeometri og materialtilstand med en standardfamilie som:
 DIN471 eksterne låseringer for aksler Sammenlign sporgeometri og materialtilstand ved å bruke denne DIN471-familien, som viser størrelser, lastekapasiteter, materialer og overflatebehandlinger for akselholderringer. Se produkt →
Tegningsforklaringen skal angi basisstålkvalitet, tråd- eller stangtilstand og endelig hardhet, ikke bare "kaldt trukket stål."
Cold Drawn vs Hot Rolled vs Cold Drawn: En praktisk sammenligning
"Kaldvalset" og "kaldt trukket" brukes ofte om hverandre i samtaler, men de er ikke den samme kjøpsveien. Kaldvalsing reduserer tykkelsen på en mølle; kald tegning trekker en rund eller formet seksjon gjennom en die. Både arbeidsherdet stål, men dimensjonsresultatet, formevnen og kostnadsgrunnlaget er forskjellig.
Sammenligningen er retningsbestemt og avhenger av stålkvalitet, trekkereduksjon og termisk behandling.
Innkjøp bør sammenligne totalkostnad, ikke barprisen alene. En kaldtrukket stang kan koste mer per kilo, men den kan eliminere retting, redusere bearbeidingsgodtgjørelse og stabilisere pressmatingen. Fordi kaldtrekking konverterer møllevariasjon til et kontrollert råmateriale, betyr innkommende materialkontroll, varmebehandling og overflateforberedelse like mye som tegningen; en leverandør med in-house kontroll av produksjon og varmebehandling kan holde disse variablene slipp til slipp.
Skjulte mekaniske effekter kjøpere bør bekrefte
Den synlige fordelen er dimensjonal. De skjulte effektene er mekaniske og gjenværende. Diagrammet nedenfor bruker retningsindekser for å vise hva en standard kaldtrekk-trekk vanligvis gjør med et varmvalset råmateriale; det er et screeningshjelpemiddel, ikke en akseptgrense.
Varmvalset tensile: 100
Kaldttrukket tensile: 125–130
Kaldttrukket yield: 115–125
Duktilitet: 70–85
Retthetsgevinst: høy
Bruk disse indikatorene til å stille bedre spørsmål. Kjøpsspesifikasjonen bør definere testmetoder, prøvetaking, og om egenskaper er garantert på trukket stang eller etter varmebehandling. Kontroller strekk- og flytestyrke, forlengelse, hardhet, restspenning eller spenningsavlastende tilstand, overflatedefekter og retthet. For deler som er slisset, utformet eller bøyd etter tegning, kjør en formingsforsøk som inkluderer selve partiet og smøring.
- Spør om møllen eller skuffen gir mekaniske egenskaper ved den endelige kaldtrukne størrelsen.
- Bekreft spenningsavlastende gløding når delen har tett flathet eller kraftig forming.
- Kontroller søm- og avkullingsgrensene for ringer med små seksjoner og fjærlignende skiver.
Hvor kaldtrukket stål passer: Påføringsblanding
Kaldttrukket stål er vanlig der en liten seksjon må bære last med lite maskinering: bilklemmer og festeringer, vindturbiner med stigning og giring, bygningsjern og generelt maskineri. Blandingen nedenfor er en illustrativ planleggingsvisning for kaldtrukne festemidler og stemplede komponenter, ikke en markedsstatistikk.
Bil og transport — 45 %
Vind og energi – 25 %
Anleggsutstyr — 20 %
Generelt maskineri – 10 %
I vind og tungt utstyr er høylastede skivefjærer og festeringer ofte spesifisert med kaldtrukket eller kaldvalset bånd fordi forspenningen må forbli stabil gjennom vibrasjon. En representativ høylast-skivefjærfamilie er:
 DIN2093 Belleville fjærskiver med høy belastning Se denne DIN2093-skivefjærfamilien for stabil aksial forspenning, med material- og beleggalternativer egnet for vibrasjons- og tetningsapplikasjoner. Se produkt →
Den samme logikken gjelder for billagerholdere og bygningsutstyr: den kaldtrukne tilstanden hjelper til med å holde et konsistent emne, men belegg, hardhet og installasjonsretning bestemmer fortsatt feltytelsen.
Arbeidsflyt for utvelgelse for innkjøp og prosjektering
En brukbar utvalgsprosess holder materiale, forming og inspeksjon knyttet til delfunksjonen. Bruk denne sekvensen når kaldtrukket stål er foreslått for en holdering, skive eller stempling.
- Definer funksjonen: aksial retensjon, forspenning, lastfordeling eller strukturell støtte. Funksjonen angir tillatt hardhet, seighet og flathet.
- Fiks grunnkvaliteten og den kaldtrukne tilstanden. Oppgi stålkvalitet, trekkreduksjonsområde og om spenningsavlastning er nødvendig.
- Still inn toleranser etter passform, ikke etter bruksvennlighet. Sporbredde, ringtykkelse og bore- eller akselklaring skal drive den dimensjonale utlysningen.
- Krev mekaniske og metallurgiske rapporter. Inkluder grenser for strekk, flyt, forlengelse, hardhet og overflatedefekter der de påvirker monteringen.
- Valider forming og varmebehandling sammen. Tilbakeslag etter mynting, knekksprekker og forvrengning etter herding er prosessproblemer, ikke bare materielle problemer.
- Lås endringskontroll. Grunnstålkilde, slitasje på trekkdyse, utglødningssyklus og beleggparti bør utløse gjennomgang før forsendelse.
Hvis tegningen beveger seg forbi standardringer inn i braketter, grensebur eller spesialformede ringer, ta med stemplingsleverandøren inn i tegningsgjennomgangen før verktøyet kuttes. Tidlig produkttilpasning arbeid kan forhindre at et kaldtrukket råmateriale velges for en geometri det ikke kan danne økonomisk.
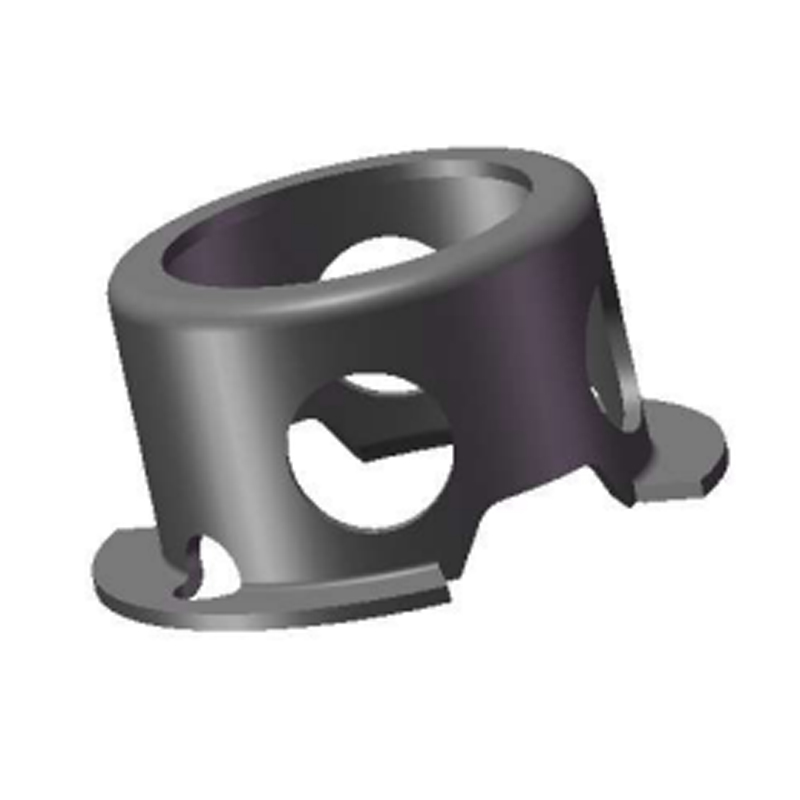 Egendefinerte, slitesterke grensebur For spesialformede ringer og grensebur støtter denne tilpassede stemplede komponenten tegningsgjennomgang med alternativer for materiale, overflatebehandling og muggutvikling. Se produkt →
Merknader om vedlikehold, sporbarhet og samsvar
Kaldttrukket stål er mer følsomt for lagring enn varmvalset materiell fordi det ikke har noen mølleskala som buffer fuktighet. Noen få praktiske kontroller beskytter investeringen etter mottak.
- Oppbevar stang og wire på et tørt, forhøyet område og unngå kondenseringssykluser. Kaldtrukne overflater kan raskt blinke rust.
- Beskytt rette stenger mot bøyning og kveilet ledning fra knekk; håndtering av skader kan beseire rettighetsfordelen.
- Spor varmenummer, loddtrekning, varmebehandlende batch og overflatebehandlingsbatch gjennom produksjonsposten.
- Ta vare på materialsertifikater, dimensjonsrapporter, hardhets- eller strekkresultater, og beleggtestprotokoller med partiet.
- For belagte eller belagte deler, bekreft kontroller for hydrogensprøhet og bakekrav med etterbehandleren.
- Bruk endringsvarsling på basisstålkilde, tegningsreduksjon, gløding og belegg, fordi hver enkelt kan endre passform eller utmattelseslevetid.
Kaldttrukket stål er et nyttig svar når en feste eller stanset del trenger et stabilt emne, en jevn overflate og høyere styrke uten ekstra maskinering. Det er et dårlig svar når tegningen etterlater grunnkarakteren, stressavlastningstilstanden eller endelige egenskaper udefinerte. Den sikreste kjøpsspesifikasjonen behandler kaldtrekking som ett trinn i en kjede – stålkvalitet, reduksjon, termisk behandling, forming, belegg og inspeksjon – og holder hvert trinn til delens faktiske funksjon.